Artykuł sponsorowany
Co naprawdę zmienia przejście z gięcia 2D do 3D w elementach loftowych
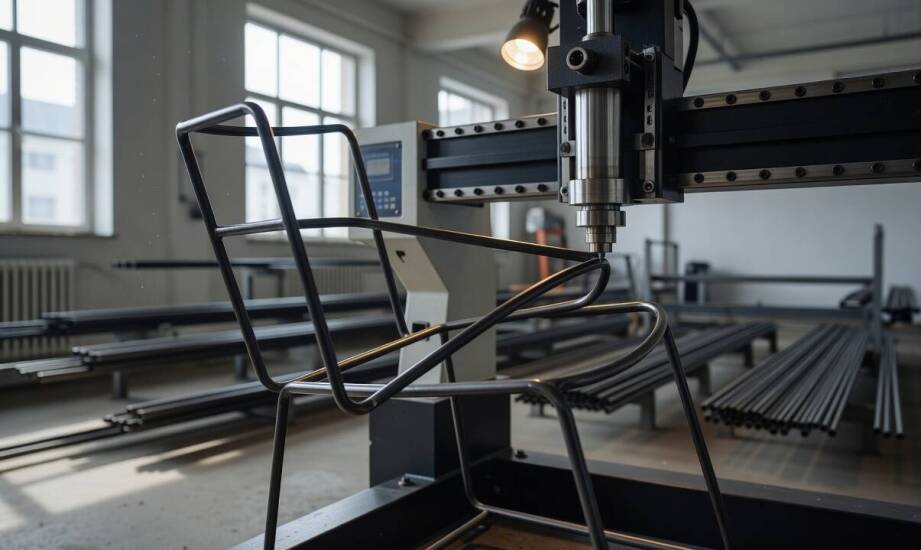
Projektant szkicuje prosty detal loftowy, na przykład stalową ramę regału lub minimalistyczne oparcie krzesła. Zakłada, że zaledwie kilka symetrycznych zagięć w jednej płaszczyźnie wystarczy do uzyskania docelowej bryły. Po wykonaniu pierwszej partii próbnej z drutu okazuje się jednak, że element nie zachowuje absolutnie żadnej sztywności. Metalowy stelaż nie pasuje do przygotowanych wcześniej punktów montażowych, a cała konstrukcja odkształca się pod najmniejszym obciążeniem. To typowy moment, w którym uproszczony rysunek koncepcyjny zderza się z prawami fizyki i właściwościami metalu. Surowa forma mebli loftowych nie wybacza niedokładności, ponieważ wyeksponowane detale stalowe pełnią w nich jednocześnie funkcję konstrukcyjną i dekoracyjną.
Przeczytaj również: Jakie są korzyści z używania metalowych dozowników do mydła?
Czym różni się gięcie drutu 2D od przestrzeni 3D?
Standardowe gięcie drutu CNC w technologii 2D zamyka się wyłącznie w obrębie jednej płaszczyzny roboczej. Maszyna sterowana numerycznie wykonuje kolejne sekwencje zagięć w płaskim układzie współrzędnych. Taka metoda znakomicie sprawdza się podczas wytwarzania prostych kratek, płaskich uchwytów czy powtarzalnych dekoracji ściennych. Wynika to z prostoty konfiguracji oraz dużej prędkości pracy giętarki.
Prawdziwe wyzwania pojawiają się, gdy projekt industrialnego mebla wymusza stworzenie ergonomicznego, wielowymiarowego kształtu. Przejście z produkcji płaskiej na trójwymiarową wymaga zastosowania innych głowic roboczych. Wprowadzenie dodatkowej osi obrotu sprawia, że materiał zmienia położenie kątowe w trakcie jednego, nieprzerwanego cyklu pracy. Geometria przestrzenna pozwala uzyskać skomplikowane, zamknięte bryły bez wymogu późniejszego łączenia elementów spawaniem. Zachowanie naturalnej ciągłości włókien stali podnosi wielokrotnie wytrzymałość całego stelaża. Taki proces odgrywa ogromną rolę przy produkcji masywnych koszy, skomplikowanych organizerów oraz siedzisk o płynnych, organicznych liniach.
Przeczytaj również: Guma ażurowa w wycieraczkach – dlaczego jest tak popularna?
Jak zjawisko sprężynowania wpływa na obróbkę?
Każdy stop metalu poddany plastycznej obróbce wykazuje silną tendencję do częściowego powrotu do wyjściowego położenia tuż po ustąpieniu nacisku prasy. Zjawisko sprężynowania stanowi kluczową trudność przy formowaniu wieloosiowym, ponieważ najmniejsze przesunięcie kątowe na jednym zagięciu błyskawicznie kumuluje się w całej bryle. Nowoczesne urządzenia redukują ten efekt za pomocą symulacji cyfrowych i automatycznych poprawek nakładanych na parametry narzędzi.
Podstawowe wskaźniki produkcyjne nie poddają się sztywnym regułom matematycznym. Zalecany promień gięcia oraz dopuszczalna grubość obrabianego drutu zależą bezpośrednio od gatunku stopu, kąta formowania i wyników fizycznej próby sprężystości. Parametry obróbcze dobiera się całkowicie inaczej dla miękkiej stali węglowej, a inaczej dla opornych stopów nierdzewnych. Precyzyjne przygotowanie cyfrowej dokumentacji technicznej minimalizuje ryzyko powstawania błędów geometrycznych. Pliki wejściowe zapisane w standardowych formatach DXF lub DWG umożliwiają zaimplementowanie układu wektorów do sterownika obrabiarki numerycznej. Rysunek powinien uwzględniać rzuty rozwinięcia, promienie wewnętrzne oraz pełną specyfikację materiału. Obróbką przestrzenną metali dla przemysłu meblarskiego zajmuje się śląska marka ATR-METAL. Zaawansowane technologicznie zaplecze maszynowe pozwala utrzymać restrykcyjną powtarzalność wymiarową przy zleceniach obejmujących zarówno mniejsze serie, jak i masowe cykle wytwórcze.
Kiedy zlecana produkcja wymaga modelowania 3D?
Wybór ostatecznej metody formowania zależy w pierwszej kolejności od wymagań wytrzymałościowych narzuconych na dany detal. Konstrukcje jednopłaszczyznowe pozostają najkorzystniejszym wyborem przy elementach statycznych, które nie przenoszą większych obciążeń bocznych. Jeżeli jednak tworzony produkt ma pełnić funkcję nośną, pracować w zmiennych warunkach lub budować estetykę wnętrza nietypowym kształtem, obróbka trójwymiarowa staje się koniecznością technologiczną.
Zastąpienie punktów spawalniczych płynnymi gięciami ogranicza ryzyko powstawania pęknięć zmęczeniowych materiału. Taka technika eliminuje również czasochłonne szlifowanie krawędzi przed ostatecznym nałożeniem powłoki lakierniczej. Brak widocznych łączeń wpływa na gładki wygląd farby proszkowej, co stanowi podstawę wizualną stylu industrialnego. Połączenie wiedzy o sprężystości stopów z rzetelnie zdefiniowanym plikiem CAD gwarantuje, że wytworzony profil spełni rygorystyczne normy jakościowe.
Kategorie artykułów
Polecane artykuły

Jakie dodatki powinno mieć funkcjonalne biurko dla malucha?
Wybór mebli dla najmłodszych ma istotne znaczenie dla ich rozwoju. W artykule omówimy elementy, które powinno mieć biurko dla malucha, aby wspierać kreatywność i samodzielność dzieci. Skoncentrujemy się na aspektach ergonomicznych, estetycznych oraz edukacyjnych, wpływających na komfort i efektywnoś

Medyczne peelingi dla starczej skóry – jakie przynoszą korzyści?
Peelingi chemiczne to grupa zabiegów polegających na kontrolowanym oddziaływaniu substancji aktywnych na powierzchnię skóry. Ich mechanizm opiera się na złuszczaniu warstw naskórka oraz stymulacji procesów odnowy, co może wpływać na poprawę struktury i wyglądu skóry. W zależności od zastosowanego pr